佛山陶瓷压机技改:25 型导轨换 30 型,节拍快 1.2 秒
记录人:售前技术组 分类:现场记录
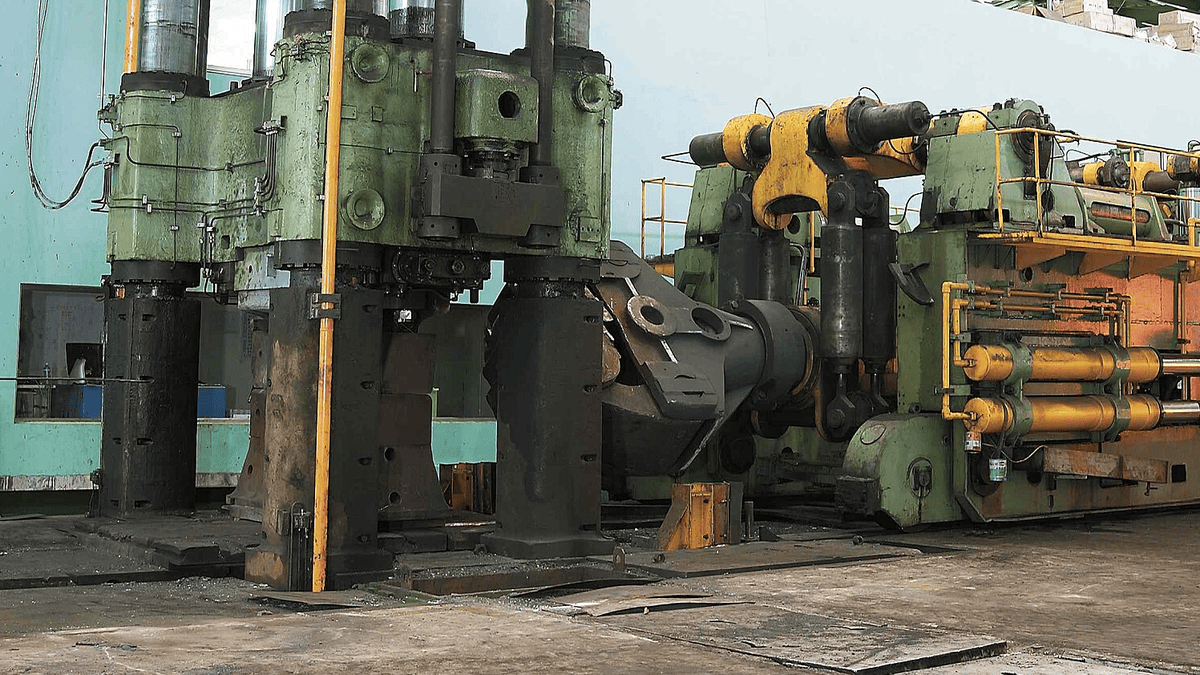
2026 年 10 月 29 日,佛山一家陶瓷厂的 800 吨压机完成横梁导轨改造,把原 25 型换成 30 型高组装导轨,单次压制节拍从 14.6 秒缩短到 13.4 秒。按每天 2200 次压制计算,日产能增加 176 件。
改造前的问题是横梁在 800 吨压力下产生 0.06 mm 的弹性变形,25 型导轨的动载余量只剩 2.1 倍。换成 30 型后动载 45 kN,余量升到 3.4 倍,变形量降到 0.03 mm。
导轨温升同步改善。原结构连续运行 6 小时后导轨温度 58℃,改造后 51℃,润滑脂补充周期从 800 小时延长到 1200 小时。
改造只动了横梁滑块与导轨安装面,压机主体未拆,停机 3 天完成。厂方随后把同一思路用到另外 2 台 600 吨压机上,节拍分别缩短 0.9 秒与 1.1 秒。