四个行业的传动配套:各自的失效点在哪里
同一只联轴器,在岸桥上要扛 400 N·m 的冲击,在包装机上要守住 0.03° 的相位差,工况差异决定了选型表不能通用。下面四段按行业拆开,每段附 2026 年的现场记录。
港口与起重:冲击载荷先算清楚
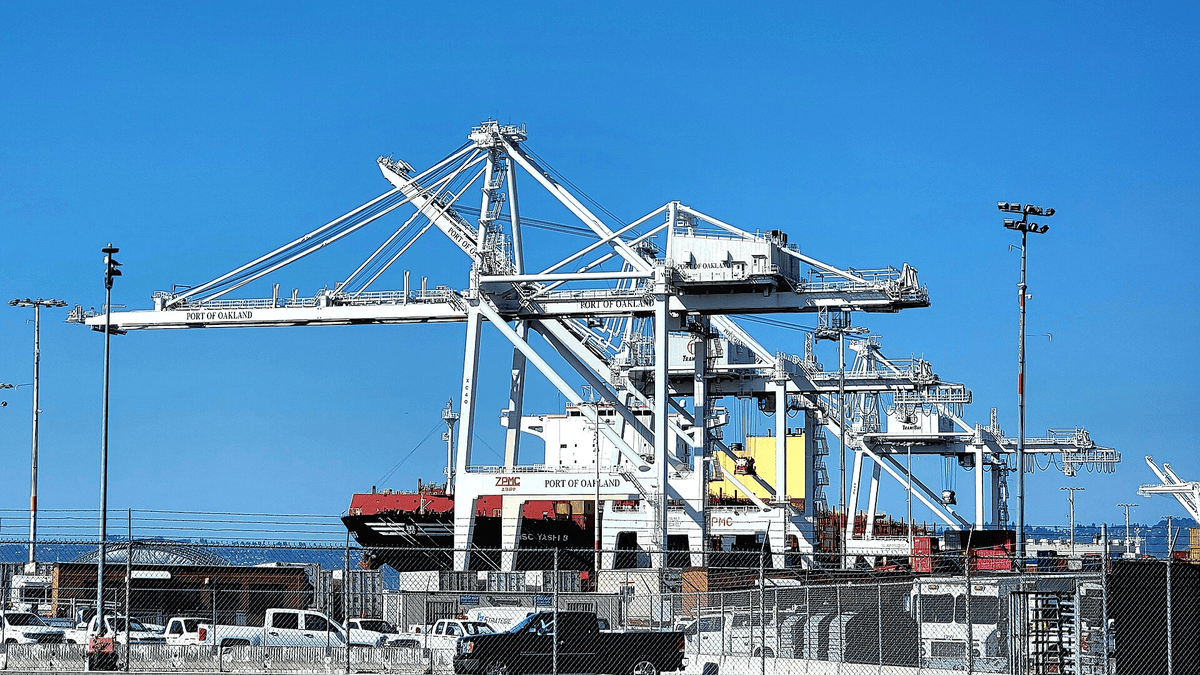
岸桥起升机构每天起吊 420 次,联轴器承受的是频繁正反转与吊具落舱瞬间的冲击。按 40 英尺箱满载 30.5 吨计算,起升减速箱输入端的峰值扭矩可达额定值的 2.2 倍。
2026 年 6 月北仑 12 号岸桥换装 400 N·m 档双膜片联轴器,装配时径向偏差控制到 0.05 mm、角向 0.2°。换下的旧件累计运行 3.2 万小时,膜片组出现 3 处裂纹,最长 14 mm。
大车行走的轴承座是另一处高失效点。青岛港 46 台场桥 2026 年 2 月更换座体时,拆下的 46 只里有 31 只座孔圆度超过 0.04 mm,直接导致行走轮啃轨 6 mm。
机床与自动化:精度靠组合,不靠单件
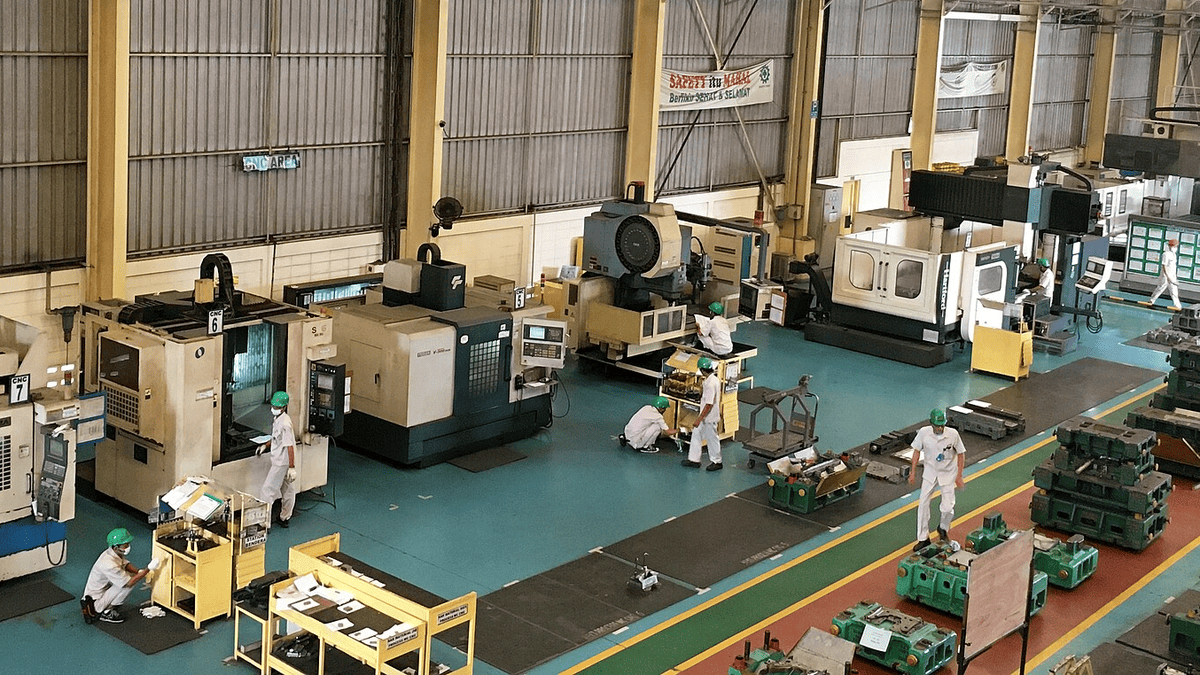
加工中心的定位精度由导轨、丝杠、联轴器三者叠加决定,单换一件往往解决不了问题。25 型导轨双滑块结构在 1.2 吨工作台上实测位移 0.008 mm,换成滚柱方案后为 0.019 mm。
丝杠的行程误差需要单独校核:C7 件在 300 mm 行程上的允差是 ±0.05 mm,2026 年 8 月复测 12 根,均值 0.041 mm,2 根超差。超差件拆检后发现螺母轴向间隙 0.018 mm,补预压后回到 0.046 mm。
车间温度是容易被忽略的变量。嘉定 3 家厂 2026 年 9 月的对比测试里,环境从 22℃ 升到 27℃,15 型导轨行走平行度从 0.011 mm 变到 0.015 mm。
3C 与锂电:重复定位精度与补脂周期
手机中框贴合工位要求 Z 向重复精度 0.01 mm 以内,微型导轨配 P 级滑块加 0.02 mm 预压可做到 0.006 mm。苏州一条装配线 2026 年 4 月拆检时,18 个月未按周期补脂的导轨滚道磨损 0.6 mm,重复定位退化到 0.014 mm。
极片分切机的放卷轴对扭转刚度敏感。膜片厚度 0.3 mm 的中刚度档把张力波动从 ±4.5 N 收窄到 ±1.8 N,断带率下降 1.7 个百分点。
锂电产线的换型频率高,锥套式结构把换轮停机从 96 分钟压到 26 分钟,靠的是免键装配而不是更快的扳手。
包装与注塑:相位差与散热
枕式包装机的上下切刀由两套联轴器驱动,相位差每增加 0.01°,切点偏移 0.12 mm。2026 年 9 月的 3 万次启停疲劳测试后,成对供货的膜片联轴器角向偏差保持 0.03°。
注塑车间的环境温度常在 45℃ 至 52℃,靠近料筒处实测 68℃。东莞一家 62 台注塑机的工厂 2026 年一季度 386 次停机中,弹性块失效 29 次,占 7.4%,平均单次停机 2.6 小时。
把弹性块从 92A 换到 98A、角向偏差收到 0.2°、检查周期缩短到 6 个月,二季度同类失效降到 11 次。这类改进的成本只有备件费用,单块 26 元。
四个行业的现场取图
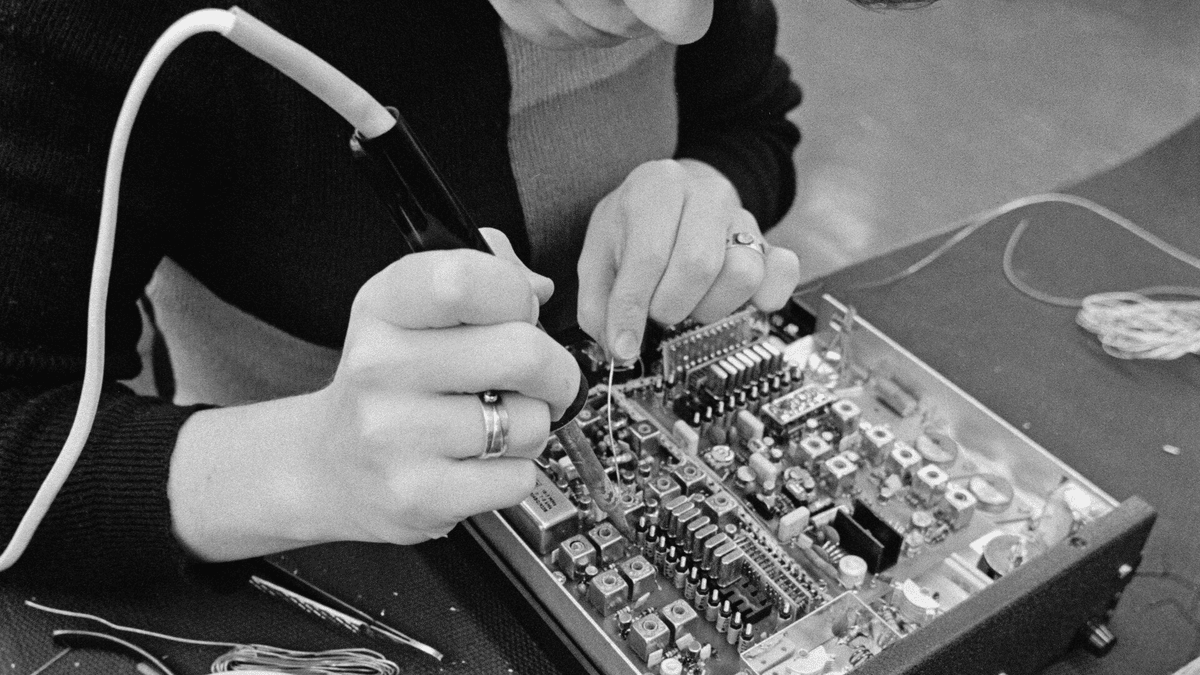
图片摄于港区、机加工车间、电子装配线与包装产线,对应下文四段工况描述。
需要一份带图纸的报价?
把工况、轴径与扭矩发到 sales@shmbc.com.cn,2 个工作日内给出型号、单价与交期;急件请直接拨 021-5813 9042。